Das Wichtigste in Kürze
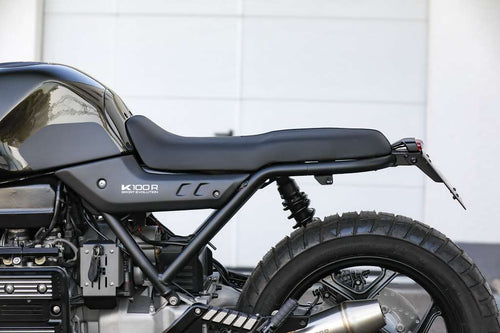
- Die K hat eine unruhige Linie – Seitenteile und Sitzbank bringen sie in einen Schwung
- Heck-Loop mit TÜV-Teilegutachten, Original-Heck bleibt weitgehend erhalten
- Formen entstehen per Clay-Modell, werden gescannt, gespiegelt und gedruckt
- Gummigelagerter Hilfsrahmen statt Schweißarbeiten am Rahmen
- Kennzeichenhalter mit Langlöchern für den vorgeschriebenen Winkel
- Auspuff mit ABE-Endtopf, Verrohrung aus eigener Fertigung
Teil zwei aus Köln bei Jens von JvB-moto. Gemeinsam haben wir ein Kit für die K100 und K1100 entwickelt. Heute geht es nicht um die Präsentation, sondern um das Making-of. Man sieht immer nur die fertigen Bikes und denkt: Sieht gut aus, das mache ich selbst. Was für ein Aufwand dahintersteckt, sieht man nicht. Uns geht es ja selbst so: Man denkt, es ist ganz einfach – und dann fängt man an.
Der Teufel steckt im Detail. Nicht nur beim Design: Ein Teil muss montiert werden können, sicher sein, für Kunden reproduzierbar und darf nicht zu teuer sein.
Das Problem der K: die Linie
Ausgangspunkt war unser Heck-Loop. Das originale Heck der K ist eckig und ausladend. Es wird nach Anleitung abgetrennt, der Loop eingesetzt und verschraubt – mit offiziellem TÜV-Teilegutachten.
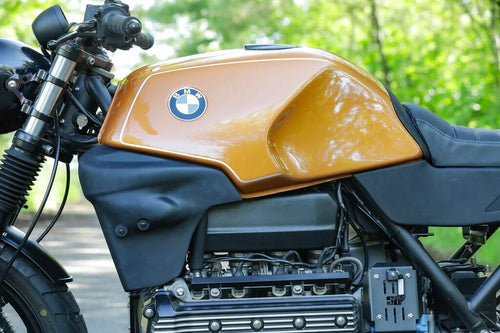
Das eigentliche Problem ist die Linienführung. Der Tank aus Aluminium ist toll, den will man behalten. Aber das ganze Motorrad hat keine ruhige Linie: Sie fällt ab, steigt stark an, fällt am Rahmenheck wieder ab, macht einen Knick und läuft dann gerade. Die Hardcore-Lösung haben wir auch schon gemacht: Heck raustrennen (dort sitzt unglücklicherweise die Fahrgestellnummer), Loop-Rahmen warm machen, nach oben ziehen, verschweißen. Das ist aufwendig, nicht immer der große Wurf – und für Kunden nicht reproduzierbar.
Die Lösung von Jens: Seitenteile und Sitzbank, die alles in eine durchgehende Linie bringen, ohne das Original-Heck abzusägen. Gleichzeitig decken sie Steuergerät und Technik ab, die bei der K als moderneres Fahrzeug vorhanden sind.
Sitzbank und Tankabdeckung
Die Sitzbank hat eine GFK-Grundplatte und einen Kern aus speziellem 2K-Schaum, für den Jens eine Form gebaut hat. Der Tank hat eine große Aussparung, die eigentlich die Original-Sitzbank aufnimmt. Damit die kleinere Sitzbank passt, gibt es ein Zwischenteil als Tankabdeckung.
Die GFK-Platte sieht einfach aus – jeder hatte so etwas schon in der Hand. Aber die Form einem CAD-Konstrukteur zu geben, ist etwas anderes. Ich habe es mit Scannen und Konstruieren versucht und irgendwann gesagt: Das macht keinen Sinn. Es gibt kaum Aufnahmepunkte, die Kontur geht hoch und runter, die Auflage soll aber gerade sein – deshalb hat sie Verstrebungen und eigene Aufnahmen. Und sie bestimmt maßgeblich die Linie: Mit einer einfachen Blechplatte folgt man dem Rahmen und hat das Schräge wieder drin.
Vom Clay-Modell zum Serienteil
Das fasziniert mich: Wir bei Sport Evolution kommen vom CAD und technischen Design. Was Jens macht, ist für mich eine Art Kunst – aus dem Nichts Formen entstehen lassen. Er arbeitet mit Clay, einer Modelliermasse:
- Grundhalterung und Maschendraht, in den sich die Masse krallen kann. Zu dünn darf es nicht werden, sonst reißt es.
- Modellieren am Objekt – mal zwei Tage, mal zwei Wochen. Oft ein Pingpong zwischen den Teilen, bis es stimmig ist.
- 3D-Scan: Damit nicht beide Seiten von Hand gebaut werden müssen, scannen wir eine Seite ein (daher die Klebepunkte) und spiegeln sie per Klick.
- 3D-Druck zur Kontrolle. Mein erster Druck war ein Vollkörper statt einer Schale – Jens hat fluchend alles ausgefräst, um ihn ans Motorrad zu bekommen.
- Fertigungsgerecht: Hinterschnitte vermeiden, damit es keine fünfteilige Form braucht.
Fertig ist nie: Morgens beim Kaffee sitzt Jens noch einmal vor dem Teil vom Vortag und ändert noch einen Radius. Selbst die Auto- und Motorradindustrie arbeitet trotz Computer noch mit Clay – am Bildschirm kann man beliebig vergrößern, in echter Größe wirkt es oft ganz anders. Deshalb drucke ich auch meine Gabelbrücken aus, bevor ich entscheide, ob die Proportionen stimmen.
Hilfsrahmen ohne Schweißen
Am Heck der K gibt es keinerlei Anschraubpunkte. Deshalb haben wir einen gummigelagerten Hilfsrahmen aus gelasertem und gekantetem Blech gebaut. Ein Loch zu bohren ist für Kunden noch machbar, Halter anschweißen nicht. Und selbst wenn wir technisch sagen, ein angeschweißter Halter hat keinen Einfluss auf die Festigkeit: Ein Prüfer kann das anders sehen und den umgeschweißten Rahmen ablehnen.
Kennzeichenhalter: Langlöcher für den richtigen Winkel
Wie bei allen unseren Teilen hat der Kennzeichenhalter Langlöcher. Ich will keinen Kunden in eine Falle laufen lassen, in der er angehalten wird. So kann jeder den vorgeschriebenen Winkel einstellen. Wir sind uns einig: Ein paar Grad sieht von Weitem niemand. Entscheidend ist, dass Kennzeichen und Blinker sichtbar sind – sonst wird man angehalten.
Handarbeit oder industriell?
Prototypen baut Jens von Hand, die Serie wird gelasert und gebogen. Das ist wichtig: Wenn ein Mitarbeiter drei Stunden an Blinkerlaschen feilt, kosten die 200 Euro – ohne Mehrwert für irgendwen. Was industriell gefertigt werden kann, sollte industriell gefertigt werden. Trotzdem hat Handarbeit einen Vorteil: Manches sagt die CNC-Maschine „nicht möglich“, und dann muss man zaubern.
Lampenmaske, Faltenbälge, Kotflügel
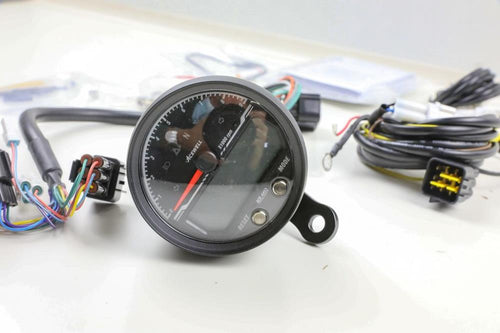
Für den Kunden ist es einfach: Halterung, Tacho, Lampenmaske. Bis alles passte, war viel Anpassung nötig. Der Tacho sitzt clean in der Maske. Faltenbälge und Gabel-Covers kommen von uns, der Kotflügel ist ein Bolt-on-Teil mit Alu-Halterung. Die GFK-Teile sind handlaminiert, in Top-Qualität von einem Hersteller aus Osnabrück.
Kleine Anpassungen gehören bei GFK dazu – und bei alten Motorrädern sind auch die Rahmen nicht gleich. Bei BMW-Zweiventilern habe ich schon über 10 mm Unterschied in der Breite gesehen. Jens kennt das von luftgekühlten Triumphs, deren Heck immer leicht verzogen ist – seine Kotflügel dafür sind bewusst schief.
Die Montage zeigen wir in Anbauvideos. Das kostet uns weniger Arbeit und ist verständlicher als eine Anleitung, die drei Tage geschrieben wird und am Ende doch anders interpretiert wird.
Auspuff und Eintragung
Für die K haben wir den Auspuff im Programm, inzwischen auch zwei hochgelegte Varianten Richtung Enduro. Der Endtopf hat eine ABE, die Verrohrung fertigen wir selbst. Bei älteren Motorrädern ist das Angebot an Anlagen sonst kaum noch vorhanden – bei der Bonneville etwa gibt es fast nichts mehr.
Eintragungen mit Stand- und Fahrgeräuschmessung und Leistungsmessung sind aufwendig und kosten am Ende schnell 500 bis 600 Euro. Das Geld geht an den Prüfer, nicht an uns. Unsere TÜV-Leute sind kompetent und halten sich an die Gesetze. Und ich appelliere an alle, diese Möglichkeiten nicht zu missbrauchen. In anderen Ländern wie Frankreich oder Spanien geht heute kaum noch etwas – und auch eine Eintragung schützt nicht, wenn etwas nicht dem Gesetz entspricht.